不锈钢坚硬材质成型规整,圆角矩形模定制指南
不锈钢圆角矩形模的材质选择与基础特性
不锈钢因其优异的耐腐蚀性和机械强度,成为精密模具制造中的核心材料。在圆角矩形模的成型过程中,材质的硬度直接决定了模具的使用寿命和成型件的表面光洁度。常见的选用材料包括304、316L以及高硬度工具钢如SKD11或SUCUM等,不同牌号在抗拉强度和耐磨性上存在显著差异。对于需要高规整度输出的场景,通常优先考量材料的晶粒度均匀性,这能有效减少加工过程中的应力变形,确保圆角过渡的平滑与一致。
材质的热处理状态对最终成型效果有着决定性影响。经过淬火和回火处理的不锈钢,其硬度通常维持在HRC58-62之间,这一区间能在保持韧性的同时提供足够的抗压能力。在实际应用中,若成型环境涉及高温或强腐蚀性介质,316L不锈钢因其含有钼元素,能显著提升抗点蚀能力,从而延长模具在恶劣工况下的服役周期。材料表面的微观结构需经过精密研磨,以降低摩擦系数,防止成型过程中材料粘连或表面划伤。
圆角半径的设计逻辑与几何规范
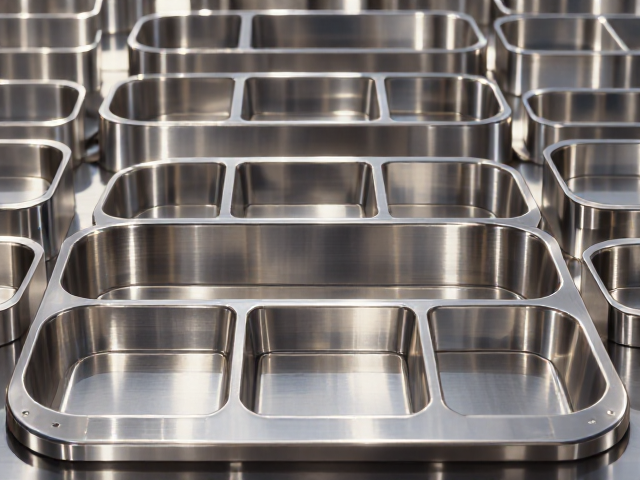
圆角矩形模的核心难点在于圆角部分的过渡处理,其半径大小直接影响金属流动的路径和最终产品的应力分布。在设计阶段,圆角半径R值通常与板材厚度保持一定比例,一般建议R值不小于板厚的0.5倍至1倍,以避免在折弯或冲压过程中出现开裂或变薄现象。过小的圆角半径会导致应力集中,增加模具局部磨损,而过大的半径则可能改变产品的整体尺寸精度,影响装配配合。
几何规范的制定需严格遵循ISO或GB等相关标准中的公差要求。对于高精度要求的圆角矩形模,圆角部分的切线连接必须平滑,不得出现任何尖点或突变。在CAD建模过程中,需确保圆弧段与直线段的相切关系精确无误,公差范围通常控制在±0.05mm以内。此外,圆角的对称性也是关键指标,左右两侧的圆角半径偏差需控制在极小范围内,以确保成型件在视觉和功能上的对称美感。
精密加工工艺与成型规整度控制
成型规整度依赖于高精度的数控加工技术,如慢走丝线切割和五轴联动加工中心。慢走丝线切割利用钼丝作为电极,通过高频脉冲放电切割金属,其切割精度可达±0.002mm,能有效保证圆角矩形的边角锐利度和尺寸稳定性。在加工过程中,切削液的流量和压力需精确控制,以带走切屑并降低切削热,防止材料因热变形导致尺寸漂移。
除了切割工艺,后续的磨削和抛光处理对提升成型规整度至关重要。使用高精度平面磨床对模具工作面进行精磨,可消除加工痕迹,提高表面粗糙度。对于圆角部分,常采用柔性砂轮或超声波辅助抛光技术,确保圆弧面的连续性。加工过程中的夹具定位需使用高精度虎钳或专用治具,减少装夹误差。每一道工序后的尺寸检测需使用三坐标测量机进行全方位数据采集,确保成型后的模具各项参数符合设计规范。
模具维护与长期稳定性保障
模具在长期使用中会因摩擦和冲击产生磨损,定期的维护是保持成型规整度的必要手段。日常使用中,需定期清洁模具表面的油污和金属碎屑,防止杂质嵌入模具工作面导致成型件表面缺陷。润滑系统的维护同样关键,合适的润滑剂能减少摩擦热,降低模具温度,防止因过热导致的材料性能下降。
长期存放时,模具需经过防锈处理,涂抹专用防锈油并放置在干燥环境中。对于高精度模具,建议定期进行精度复检,监测圆角半径和尺寸公差的变化趋势。一旦发现磨损迹象,应及时进行修复或重新研磨,避免继续加工导致废品率上升。建立严密的模具使用档案,记录每次成型的产品数量、维护内容和故障情况,有助于分析模具寿命周期,优化生产计划,确保持续输出高质量的圆角矩形成型件。