传统花纹模具脱模效果好?花纹清晰立体不粘模技巧分享
模具表面处理与脱模剂的选择逻辑
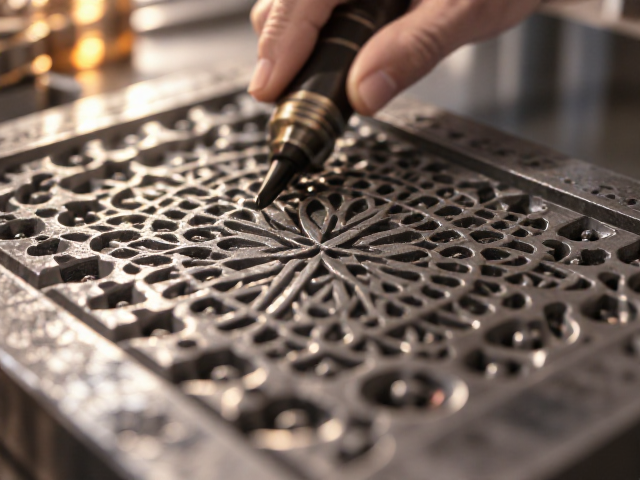
传统花纹模具在注塑或压铸过程中,表面处理的粗糙度直接决定了脱模的顺畅程度。若模具表面存在微观划痕或氧化层,熔融材料极易嵌入其中,导致成型后花纹边缘模糊甚至断裂。工业实践中,常采用真空滚花或激光微织构技术对模具型腔进行改性,这种处理能减少材料与金属表面的实际接触面积,从而降低粘附力。对于高精度花纹件,模具钢材通常经过氮化处理,表面硬度提升至HV900以上,这种高硬度基底能有效抵抗抛光过程中的过度磨损,保持花纹锐度。
脱模剂的喷涂工艺是控制粘模现象的关键变量。传统的溶剂型脱模剂虽润滑效果明显,但挥发后易在模具表面形成残留层,长期累积会导致花纹细节丢失。现代生产线逐渐转向水性或半永久性脱模剂,这类产品通过分子层面的隔离作用,在模具表面形成纳米级保护膜。使用时需严格控制喷涂气压与雾化颗粒直径,过大的气压会将脱模剂吹入花纹深处,造成堵塞;过细的颗粒则能均匀覆盖细微纹理。实际应用中,脱模剂用量需遵循“薄而匀”的原则,单次喷涂量通常控制在0.5-1.5克/平方米之间,过量使用反而会导致产品表面出现油斑或影响后续电镀、印刷工艺。
成型工艺参数对花纹保持度的影响
注塑过程中的保压压力与冷却时间决定了材料在模具内的流动与固化状态。较高的保压压力有助于材料填充花纹的微小凹槽,但过高的压力会增加模内应力,导致产品脱模后因弹性回复而变形,进而破坏花纹的立体感。冷却阶段,模具温度的均匀性至关重要。若模具局部温度过高,材料固化时间延长,容易与模具表面产生过强的范德华力,增加粘模风险。通过在模具内部设置精密的随形冷却水道,可将型腔表面温度控制在±2℃范围内,这种温度稳定性能显著减少因热胀冷缩引起的尺寸偏差,使花纹边缘更加清晰锐利。
材料本身的流动性与结晶度也会影响最终花纹的表现。高粘度材料在填充复杂花纹时阻力较大,可能导致填充不全或产生熔接痕,削弱花纹的连续性。对于结晶性塑料,冷却速率过快会导致结晶度不均,引起收缩率波动,进而使花纹表面出现凹凸不平的现象。因此,调整料筒温度时需参考材料供应商提供的加工窗口,通常注塑温度设定需高于材料熔点20-40℃,以平衡流动性与热降解风险。同时,注射速度的分段控制能够优化材料在花纹区域的填充行为,低速填充可确保材料平稳进入细节区域,高速填充则有助于维持熔体前沿的温度,防止花纹细节因冷料而模糊。
脱模结构设计与维护策略
模具的顶出系统设计需与花纹分布特征相匹配。对于大面积平面花纹,点状或条状顶针分布可均匀分散顶出力,避免局部应力集中导致花纹变形。若花纹区域存在深槽或倒扣结构,则需考虑侧向抽芯或滑块机构,通过机械动作解除嵌合,而非单纯依赖顶出力的拉扯。顶针的位置应避开花纹的主要视觉区域,通常布置在零件背面或非外观面,以减少顶白或顶痕对花纹清晰度的干扰。顶针与模仁的配合间隙需控制在0.01-0.02mm之间,过大的间隙会导致飞边,过小的间隙则可能因热膨胀导致卡滞,影响脱模顺畅性。
模具的日常维护与保养是维持脱模效果的基础。每次生产结束后,需使用专用清洗剂彻底清除模具表面的残留脱模剂及油污,避免硬化后形成顽固积垢。对于精密花纹模具,建议采用超声波清洗或高压水射流清洗,确保花纹凹槽内的微小颗粒被有效移除。定期检查模具排气槽的状态,排气不良会导致困气,引起局部高温烧焦或填充不足,直接影响花纹的完整性。此外,模具存储时需涂抹防锈油,并保持环境湿度在40%-60%之间,防止水汽侵蚀导致模具表面生锈,锈蚀点将成为粘模的诱因,并随使用时间推移扩大,最终破坏花纹的整体视觉效果。