夹馅层切割的力学原理与工具选择
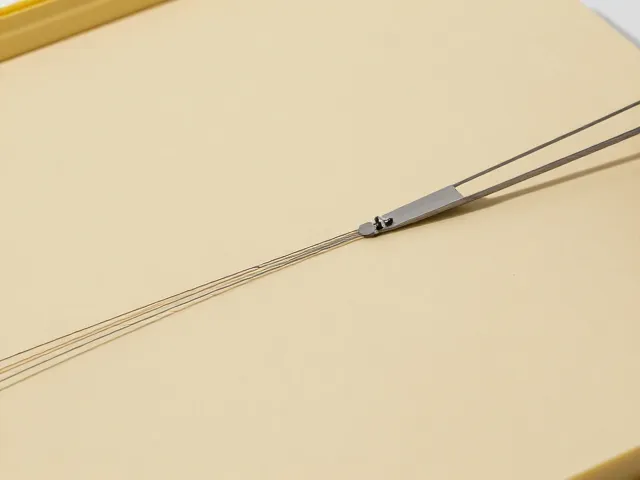
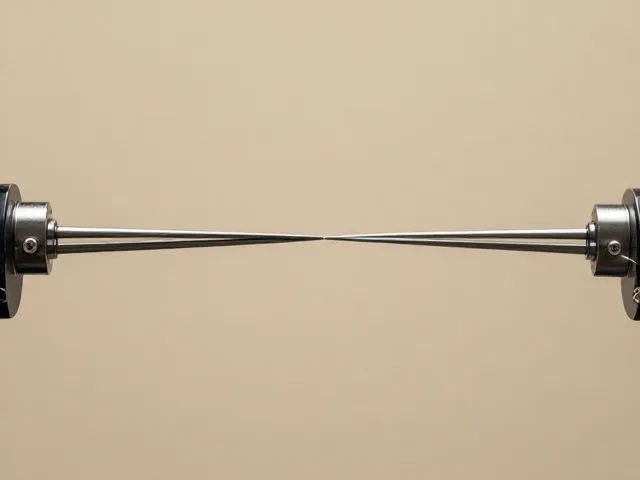
在实际操作场景中,钢丝的材质与直径直接决定了切割的精度上限。通常采用直径在0.1毫米至0.5毫米之间的高强度不锈钢丝或钨钢丝,这些材料具备极高的抗拉强度,能够在保持紧绷状态的同时承受切割时的剪切力。为了确保切割面的绝对平整,钢丝需保持动态或静态的极高张力,任何松弛都会导致切割线偏移或产生毛边。因此,稳定的张力控制系统是实现“钢丝紧绷切口平整”这一效果的基础物理条件。
双侧同步调节机制对切割精度的提升
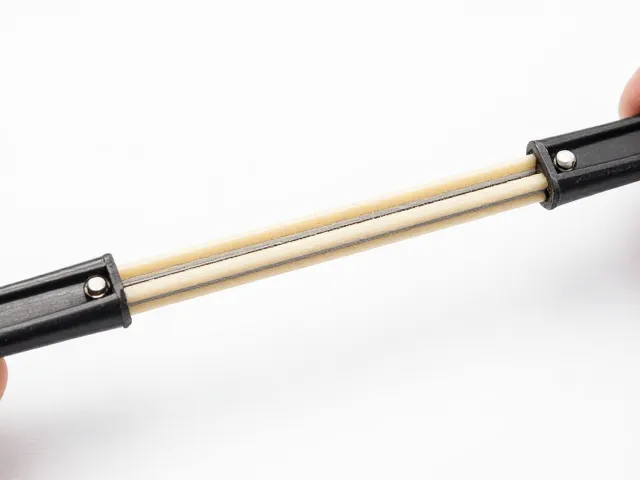
传统的单侧驱动或固定式切割设备容易因受力不均导致钢丝倾斜,进而造成切口歪斜或夹馅层错位。双侧同步调节机制通过在切割路径的两端设置独立的张力调节单元,能够实时监测并平衡钢丝两侧的拉力。这种设计确保了钢丝在切割过程中始终垂直于物料表面,消除了因单侧受力产生的扭矩,使得切割轨迹严格遵循预设路径。
同步调节不仅体现在张力平衡,更体现在切割深度的精准控制。通过高精度的位移传感器或机械限位装置,双侧机构能够协同工作,精确控制钢丝切入夹馅层的深度。对于多层结构的食品,这种同步性能够确保每一层切割面的一致性,避免出现上层切透而下层未切断,或切口参差不齐的现象。双侧协同作业有效提升了设备对不同硬度、厚度物料的适应能力,使得切割过程更加稳定且可重复性极高。
切割工艺参数对成品形态的影响
切割速度与钢丝张力的匹配是决定切口平整度的关键变量。过高的切割速度可能导致钢丝振动加剧,进而在切口表面留下波纹或撕裂痕迹;而过低的速度则可能因摩擦生热导致夹馅层软化或粘连。在实际工艺中,需要根据物料的温度、湿度及硬度动态调整张力值与切割速率,通常保持钢丝在临界张力状态下以恒定低速推进,以最小化动态干扰,获得镜面般的平整切口。
夹馅层的物理特性会直接影响切割效果,特别是对于含有高糖分、高油脂或高水分的馅料,其粘附性较强,容易缠绕钢丝。为了应对这一挑战,切割过程中常配合微量的防粘处理或温度控制,降低馅料的粘性。同时,钢丝表面的光洁度处理也至关重要,经过特殊抛光或涂层处理的钢丝能有效减少馅料附着,防止因粘连造成的切口拉扯,确保夹馅层在分离瞬间保持完整形态,实现真正的无损切割。