弧形贴合圆模内壁,薄片刀刃边缘圆滑不伤模
精密模具加工中的弧度适配难题
在精密注塑与压铸行业中,模具内壁的弧度处理往往面临着极高的精度要求。传统的平面刀具或刚性较强的切削工具,在应对复杂曲面时容易因受力不均导致接触点压力过大,进而造成模具表面微裂纹或划痕。这种物理层面的损伤不仅会影响最终产品的光洁度,还会在长期生产循环中加速模具磨损,增加维护成本。因此,寻找一种能够严格贴合圆模内壁、同时保持边缘极致圆滑的薄片刀刃,成为了解决曲面加工痛点的关键切入点。
薄片刀刃的设计核心在于材料的延展性与硬度的平衡。通过特殊的热处理工艺,金属薄片能够获得优异的弹性模量,使其在接触弧形表面时,能够像柔性介质一样顺应模具的几何轮廓。这种自适应贴合特性,消除了刚性接触带来的点状应力集中。当刀刃以预定角度切入时,其边缘的圆润处理确保了接触面为线接触而非点接触,从而将剪切力均匀分散至整个刃口区域。这种物理结构上的优化,从根本上避免了因局部压强过大而对模具内壁造成不可逆的机械损伤。
边缘圆滑处理的工艺标准与力学优势
边缘圆滑并非简单的打磨,而是经过微米级精度的研磨与抛光工艺处理的结果。高质量的薄片刀刃,其刃口通常经过多道精密磨削,确保曲率连续且无微观缺口。在力学表现上,这种圆滑边缘能够显著降低摩擦系数,使得切削或刮削过程更加顺畅。对于模具内壁而言,这意味着在去除残留材料或进行表面处理时,刀刃不会像粗糙边缘那样像锉刀一样“咬”住金属表面。这种低摩擦介入,保护了模具原本的高精度公差,维持了模具腔体的原始几何稳定性。
从微观视角观察,未经精细处理的刃口可能存在微小的锯齿状结构,这些结构在高压下极易嵌入较软的模具基材中,形成嵌屑或划痕。而经过严格控制的圆滑边缘,其微观形貌平滑,减少了与模具内壁的微观干涉。在实际操作中,这种特性表现为刀具与模具表面之间的滑动阻力恒定,不会出现突发的卡顿或跳刀现象。对于高光洁度要求的模具,这种平滑的力学交互至关重要,它确保了加工后的内壁能够达到预期的镜面效果或特定的纹理要求,而不留下任何工具痕迹。
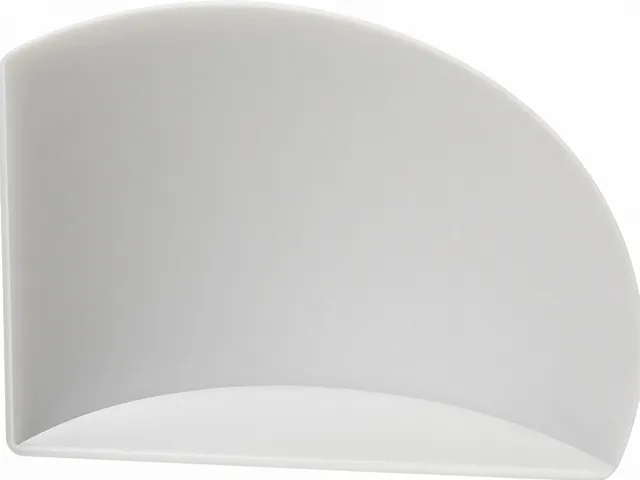
薄片结构在复杂曲面加工中的应用逻辑
薄片刀刃的另一个显著优势在于其极低的截面厚度,这使得它能够深入模具的狭窄角落或深腔内部。在传统的加工场景中,厚重刀具的柄部或夹持部分常常会因为空间限制而无法到达指定位置,导致加工盲区。而薄片结构通过减少材料冗余,提供了极高的可达性。当面对具有复杂内弧线的模具时,薄片能够随着模具的曲率变化进行微调,始终保持最佳的切削角度。这种灵活性使得加工过程更加可控,操作者能够更精准地处理模具内壁的每一处细节。
此外,薄片的轻量化设计也减少了惯性力对加工精度的影响。在高速或高频次的往复运动中,厚重刀具产生的惯性可能导致刀具姿态不稳定,进而影响加工表面的一致性。薄片刀刃由于质量小,响应速度更快,能够迅速适应模具内壁的不规则变化。这种动态稳定性对于保持模具内壁的均匀性至关重要。通过减少振动和姿态偏移,薄片刀刃确保了加工过程的连贯性,使得模具内壁在整个加工周期内保持均匀的物理状态,避免了因刀具不稳定导致的局部过切或欠切现象。