两端限位圈控厚技巧,少量防粘粉,切忌久泡防粘
精准控制两端限位圈的厚度逻辑
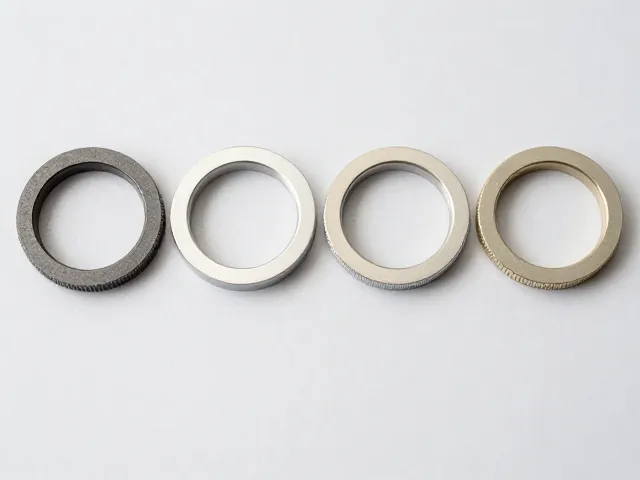
在精密加工或模具制造的实际场景中,限位圈的两端厚度直接决定了部件的配合精度与运动平稳性。过厚的限位圈会导致装配空间不足,增加摩擦阻力,甚至引发机械干涉;而过薄则难以提供足够的支撑刚度,长期使用易产生形变。因此,工艺核心在于通过高精度的车削或磨削手段,将两端厚度严格控制在公差范围内,通常需结合千分尺或气动量仪进行实时监测,确保每一道工序的数据可追溯且符合设计规范。
实际操作中,需特别注意限位圈与导向轴或孔位的配合间隙。若厚度偏差较大,会导致受力不均,进而加速接触面的磨损。建议在生产前对原材料进行硬度测试,确保材质均匀性,避免因局部硬度差异导致加工后尺寸不稳定。同时,加工过程中应采用冷却液充分降温,防止热变形对两端厚度的影响,保证最终成品的几何精度满足高标准的装配要求。
微量防粘粉的应用与分布策略
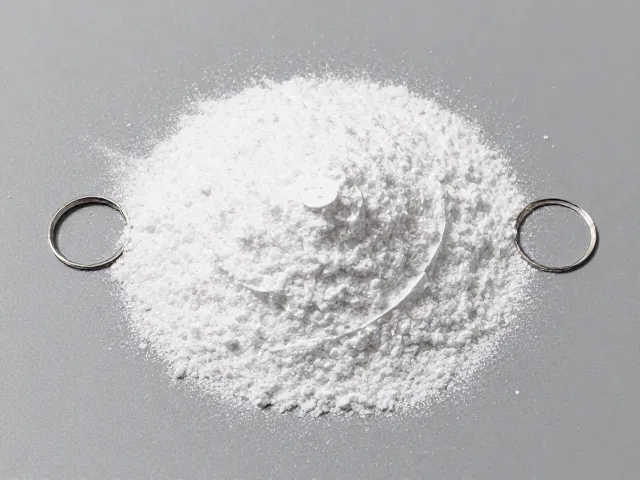
防粘粉的使用旨在降低接触面的摩擦系数,防止工件粘连,但其用量必须极为克制。过量添加防粘粉不仅会污染工作环境,还可能改变润滑体系的理化性质,导致油膜破裂或杂质堆积,反而加剧磨损。正确的做法是在清洁干燥的接触表面,通过喷涂或刷涂的方式施加极薄的均匀层,确保粉末能嵌入微观凹坑,形成有效的隔离层,而非形成堆积的粉末团块。
在具体操作中,需根据加工介质的特性选择合适的防粘粉类型,如二硫化钼或特定高分子聚合物粉末。施加前务必清除表面的油污、铁屑及旧涂层,确保防粘粉能直接附着在金属基体上。若发现防粘粉分布不均,应及时使用无尘布进行微调,避免出现局部缺粉导致的粘连现象,同时防止因粉末过多而在后续工序中造成堵塞或卡滞,维持系统的清洁与高效运行。
严格控制浸泡时间以规避粘连风险
长时间浸泡在清洗液或冷却液中是导致防粘失效及表面粘连的主要诱因之一。随着浸泡时间的延长,液体成分可能渗入防粘层或金属表面微孔,引发氧化、水解或与防粘粉产生化学反应,形成粘性物质。因此,必须设定严格的浸泡时限,通常依据介质特性控制在分钟级别,并设置自动计时装置,确保操作过程的标准化,避免因人为疏忽导致超时浸泡。
一旦达到预定的浸泡时间,应立即取出工件并进行快速干燥处理,防止残留液体在自然干燥过程中留下痕迹或引发二次粘连。建议采用压缩空气吹扫或热风烘干等方式,确保表面无积液。对于高敏感度部件,还需在取出后进行目视检查,确认表面无发白、变粘或异物附着现象,如有异常需重新进行清洁与防粘处理,确保产品外观与性能符合出厂标准。